Productie QC kwaliteitscontrole
Statorwikkeling Elektrische prestatieparameters Inspectierapport
1. Inspectiedoel
Tijdens het statorwikkelingsproces worden de elektrische prestatieparameters van de stator (weerstand en inductie) getest om er zeker van te zijn dat ze aan de ontwerpvereisten voldoen. Nauwkeurig testen met behulp van een digitale RC-brug zorgt voor een stabiele werking van de motor, voorkomt elektromagnetische trillingen veroorzaakt door parameterafwijkingen en verbetert de productkwaliteit en prestaties.
2. Inspectieapparatuur
Een gekalibreerde digitale RC-brug met uiterst nauwkeurige meetmogelijkheden wordt gebruikt om nauwkeurig de statorweerstands- en inductieparameters te verkrijgen om aan de inspectie-eisen te voldoen.
3. Inspectieproces
● Voorbereiding: Sluit de gewikkelde stator aan op de RC digitale brugtestterminals volgens de specificaties, waarbij u verzekerd bent van veilige verbindingen en goed contact. Controleer de testomgeving (zoals temperatuur en vochtigheid) om te voorkomen dat omgevingsfactoren de meetresultaten verstoren.
● Parametertesten: Bedien de digitale RC-brug, selecteer de overeenkomstige testmodus (weerstands- of inductantiemeting), start het testprogramma en lees en noteer de statorweerstands- en inductantiewaarden.
● Vergelijking en verificatie: Vergelijk de testparameters met de standaard weerstands- en inductiewaarden gespecificeerd in de ontwerptekeningen om te bepalen of ze binnen het toegestane tolerantiebereik liggen.
4. Testresultaten
Stator Hi-Pot-testrapport
1. Testdoel
Tijdens de statorproductie wordt een hi-pottest uitgevoerd. Met behulp van een hipottester wordt een spanning van 1800 V (300 V boven de norm) aangelegd. De testduur wordt ingesteld op 5 seconden, de stroom is ≤5mA en er treedt geen boogvorming op. Dit verifieert de prestaties van de statorisolatie, zorgt voor een lekvrije werking van de motor en verbetert de productveiligheid en betrouwbaarheid.
2. Testapparatuur
Er wordt gebruik gemaakt van een gekalibreerde hipot-tester, die nauwkeurig de ingestelde spanning uitvoert, de stroom in realtime bewaakt en beschikt over boogdetectie, die voldoet aan de hoge nauwkeurigheids- en betrouwbaarheidseisen van het testen van stator-hipots.
3. Testprocedure
● Voorbereiding: Sluit de stator aan op de elektroden van de hipottester zoals gespecificeerd, zorg voor veilige verbindingen en goed contact. Maak het testgebied schoon, houd het droog en vrij van geleidend vuil en vermijd omgevingsinvloeden.
● Parameterinstellingen: Stel de hipot-tester in op een testspanning van 1800 V, een testduur van 5 seconden en een stroomdrempel van 5 mA. Schakel de boogdetectiefunctie in. Nadat u heeft bevestigd dat de parameters correct zijn, start u de test.
● Testuitvoering: De tester verhoogt automatisch de spanning tot 1800 V en houdt deze gedurende 5 seconden vast, terwijl hij tegelijkertijd de stroom en boogvorming bewaakt. Tijdens de test bleef de uitgangsspanning stabiel op 1800 V, de stroom overschreed de 5 mA niet en er trad geen boogvorming op (specifieke stroomgegevens werden geregistreerd op basis van werkelijke omstandigheden).
● Resultaatverificatie: Als er tijdens de gehele test geen spanningsuitval, stroomoverschrijding van de limiet of boogvorming heeft plaatsgevonden, wordt de test als geslaagd beschouwd; anders wordt het als mislukt beschouwd.
Testrapport aardingsweerstand van het hele apparaat
1. Testdoel
Deze test wordt op het hele apparaat uitgevoerd. Door een stroom van 25A aan te leggen, wordt de aardweerstandswaarde gecontroleerd om te zien of deze minder dan 90 milliohm bedraagt. Dit garandeert de betrouwbaarheid van het gehele aardingssysteem van het apparaat, voorkomt lekkagerisico's en verbetert de elektrische veiligheid van het product.
2. Testapparatuur
Er wordt gebruik gemaakt van de aardweerstandstester RK2678XM. Het beschikt over nauwkeurige stroomuitgangs- en weerstandsmeetmogelijkheden. Het kan stabiel een teststroom van 25A leveren en nauwkeurig aardweerstandswaarden verkrijgen, waardoor wordt voldaan aan de testvereisten.
3. Testprocedure
● Voorbereiding: Sluit de aardingsterminal van het hele apparaat aan op de overeenkomstige interface van de tester, zodat u verzekerd bent van een veilige verbinding en goed contact. Controleer de testomgeving om er zeker van te zijn dat er geen interferentiefactoren zijn.
● Parameterinstellingen: Stel op de RK2678XM-tester de teststroom in op 25A en de timer op 3,0s (zoals aangegeven door het instrument) en start de test.
● Testuitvoering: de tester voert automatisch 25A stroom uit gedurende 3 seconden, meet en geeft tegelijkertijd de aardingsweerstandswaarde weer en registreert de testgegevens (werkelijke testweerstandswaarde moet worden aangevuld op basis van het resultaat).
● Resultaatbepaling: Vergelijk de testweerstandswaarde met de standaard (minder dan 90 milliohm) om te bepalen of de test acceptabel is.
Klasse 1 lekstroomtestrapport apparaat
1. Testdoel
Lekstroomtests worden uitgevoerd op apparaten van klasse 1 (producten die voor bescherming afhankelijk zijn van basisisolatie en aarding). Op basis van relevante veiligheidsnormen (zoals de GB 4706/IEC 60335-serie) worden professionele instrumenten gebruikt om lekstroomwaarden te meten om ervoor te zorgen dat ze binnen de standaardlimieten blijven (doorgaans niet meer dan 0,75 mA tijdens normaal bedrijf). Dit garandeert de elektrische veiligheid van het product en beperkt het risico op lekkage.
2. Testapparatuur
Er wordt gebruik gemaakt van een lekstroomtester (specifiek instrumentmodel te specificeren). Het beschikt over een nauwkeurige stroommeting en een stabiele uitgangsspanning, simuleert de nominale spanningsomstandigheden en voldoet aan de vereisten voor lekstroomtesten van apparaten van klasse 1.
3. Testprocedure
● Apparatuuraansluiting: Sluit het te testen apparaat van klasse 1 aan volgens de instrumentspecificaties. Zorg ervoor dat de aarde- en voedingsklemmen stevig in contact zijn met de overeenkomstige connectoren op de tester en controleer of de bedrading correct is.
● Parameterinstelling: Stel op de tester de testspanning in op de nominale spanning van het product (of 1,06 keer de nominale spanning, afhankelijk van de standaard) en start de lekstroomtest.
● Testuitvoering: de tester past automatisch spanning toe, simuleert de bedrijfsomstandigheden van het apparaat en verzamelt en toont lekstroomgegevens in realtime. De maximale en stabiele lekstroomwaarden worden tijdens de test geregistreerd (daadwerkelijke testgegevens moeten worden aangevuld op basis van de resultaten. Tijdens de test stabiliseerde de lekstroom zich bijvoorbeeld op 0,3 mA, aanzienlijk onder de norm van 0,75 mA).
● Resultaatbepaling: Vergelijk de testgegevens met de lekstroomnorm van klasse 1 (≤0,75 mA voor normaal bedrijf) om naleving vast te stellen.
Motorsnelheidstestrapport
1. Testdoel
Een zeer nauwkeurige LED-stroboscooptester, die geen opwarming vereist, wordt gebruikt om het motortoerental bij elke versnelling te testen om er zeker van te zijn dat dit precies overeenkomt met de ontwerpvereisten en dat de snelheidsafwijking wordt beperkt tot niet meer dan 1 rpm. Dit zorgt voor stabiele motorprestaties en ondersteunt de algehele betrouwbaarheid van de apparatuur.
3. Testapparatuur
Een uiterst nauwkeurige LED-stroboscooptester, die geen opwarming vereist, registreert snel en nauwkeurig informatie over het motortoerental, geeft duidelijk de bedrijfsstatus van de motor weer bij verschillende versnellingen en voldoet aan de vereisten voor uiterst nauwkeurige snelheidsmetingen.
3. Testprocedure
● Voorbereiding van de apparatuur: plaats de motor stabiel op de testbank en zorg ervoor dat deze niet schudt of beweegt. Schakel de LED-stroboscooptester in en kalibreer de instrumentparameters om de testnauwkeurigheid te garanderen.
● Versnellingstest: pas de motor achtereenvolgens aan elke ontworpen versnelling aan. Zodra de motor stabiel draait, schakelt u de LED-stroboscooptester in en richt u deze op de draaiende onderdelen van de motor (zoals de as, de waaier, enz.). Gebruik het stroboscoopsynchronisatie-effect en lees en noteer de snelheidswaarde voor de overeenkomstige versnelling.
● Gegevensvergelijking: Vergelijk de werkelijke snelheid van elke versnelling één voor één met de ontwerpsnelheid om te bepalen of de afwijking binnen het bereik van maximaal 1 omwenteling ligt.
Rotor automatisch balanceringstestrapport
1. Testdoel
Het automatisch balanceren van de rotor wordt uitgevoerd volgens de G2.5-standaard, waarbij de enkelzijdige massaafwijking binnen 350 mg wordt geregeld. Met behulp van professionele, uiterst nauwkeurige dynamische balanceerapparatuur zorgt dit voor een soepele werking van de motor en verbetert het de algehele motorprestaties en stabiliteit.
2. Testapparatuur
Professionele, zeer nauwkeurige dynamische balanceringsapparatuur, uitgerust met nauwkeurige massadetectie en afwijkingsanalysemogelijkheden, voltooit op efficiënte wijze rotordynamische balanceringstests en voldoet aan de strenge eisen van de G2.5-norm.
3. Testproces
● Rotorklemmen: De te testen rotor wordt stevig vastgeklemd in de werkpositie van het dynamische balanceerinstrument met behulp van gespecialiseerd gereedschap. Zorg voor een veilige klem en dat de coaxialiteit voldoet aan de testvereisten om te voorkomen dat klemfouten de testresultaten beïnvloeden.
● Parameterinstelling: Stel in het testinstrument de enkelzijdige massacontroledrempel in op 350 mg volgens de G2.5-standaard en rotorspecificaties. Bevestig parameters zoals de testsnelheid en acquisitiefrequentie en start het testprogramma.
● Testoperatie: Het instrument drijft de rotor aan, verzamelt trillingsgegevens en informatie over de massaverdeling in realtime, en analyseert en berekent automatisch de enkelzijdige massaafwijking. Tijdens de test geeft het instrumentenscherm de gegevenscurve en de status in realtime weer. Bij deze test werd bijvoorbeeld het eindresultaat "OK" weergegeven, wat aangeeft dat de massaafwijking binnen 350 mg ligt (specifieke gegevens kunnen indien nodig worden aangevuld).
● Resultaatverificatie: Als uit de test een massaafwijking aan één zijde van ≤350 mg blijkt, wordt de rotordynamische balanceringstest als geslaagd beschouwd. Anders wordt het als onbevredigend beschouwd en is rotorcorrectie en hertesten vereist.
Inkomende materiaalinspectie
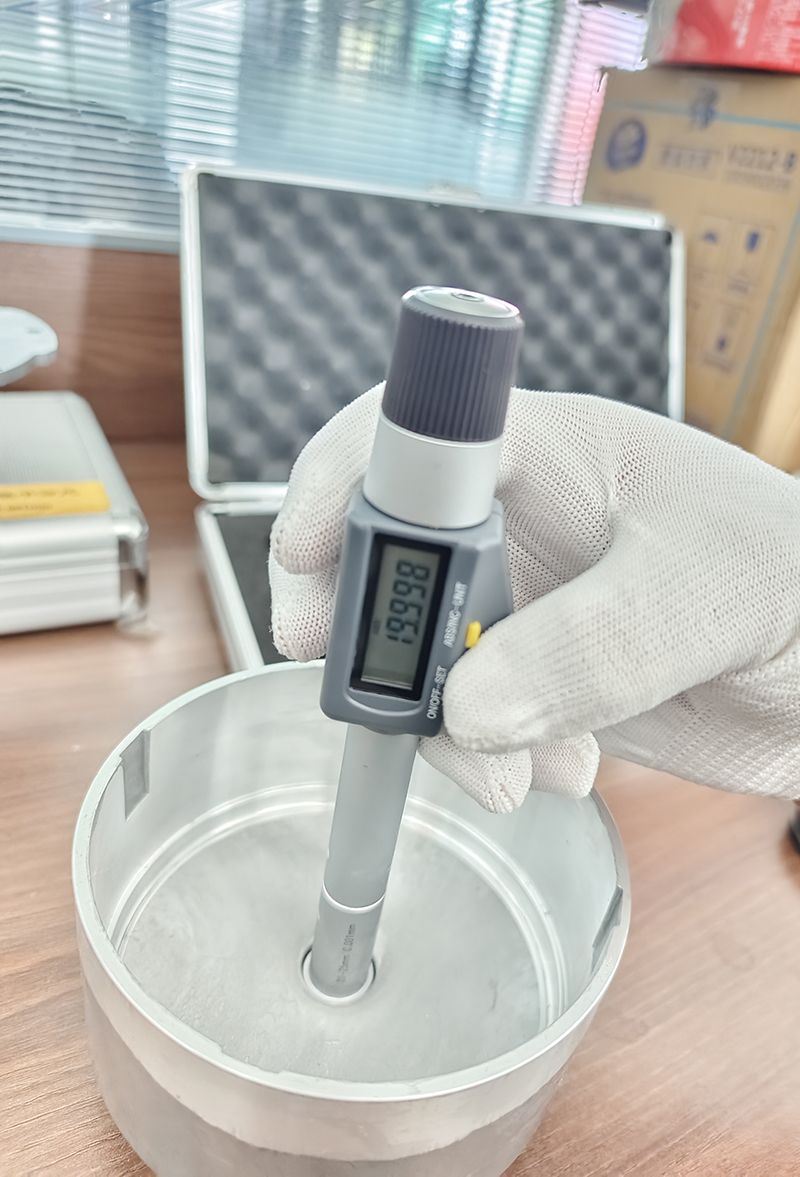
Inspectierapport motorrotorafmetingen
1. Inspectiedoel
Inspecteer de sleutelafmetingen van de buitenring van de motorrotor (zoals de diameter van het asgat en de montagediameter van de magneetring) om er zeker van te zijn dat elke afmeting binnen een tolerantie van 2 micron valt. Dit minimaliseert trillingen en zorgt voor een uniforme magnetische veldrotatiekracht tijdens rotorrotatie.
2. Inspectieapparatuur
Er wordt gebruik gemaakt van een digitale micrometer met uiterst nauwkeurige meetmogelijkheden. Kalibratie wordt vóór de meting voltooid om de nauwkeurigheid van de gegevens te garanderen.
3. Inspectieprocedure
Draag beschermende handschoenen, verwijder het te inspecteren onderdeel van de motorrotor en plaats het stevig op de inspectietafel.
Bedien de digitale micrometer en lijn deze uit met de diameter van het asgat, de montagediameter van de magneetring en andere inspectiepunten. Meet langzaam diep, lees en noteer de gegevens. De diameter van het asgat die in deze meting wordt weergegeven, is bijvoorbeeld 19,998 mm (dit zijn voorbeeldgegevens; daadwerkelijke volledige inspectiegegevens moeten worden gebruikt).
Herhaal de metingen op verschillende locaties om de consistentie van de gegevens te garanderen en vergelijk de afmetingen gespecificeerd in de tekening met de tolerantie van 2 micron.
4 Testresultaten
Uit tests is gebleken dat alle belangrijke afmetingen van de buitenring van de motorrotor (zoals de diameter van het asgat en de montagediameter van de magnetische ring, die onderworpen zijn aan aanvullende verificatie) binnen een tolerantie van 2 micron lagen, wat voldeed aan de maatvereisten van de tekening. Dit zorgt voor minimale rotortrilling en een uniforme magnetische veldrotatiekracht tijdens rotorrotatie.
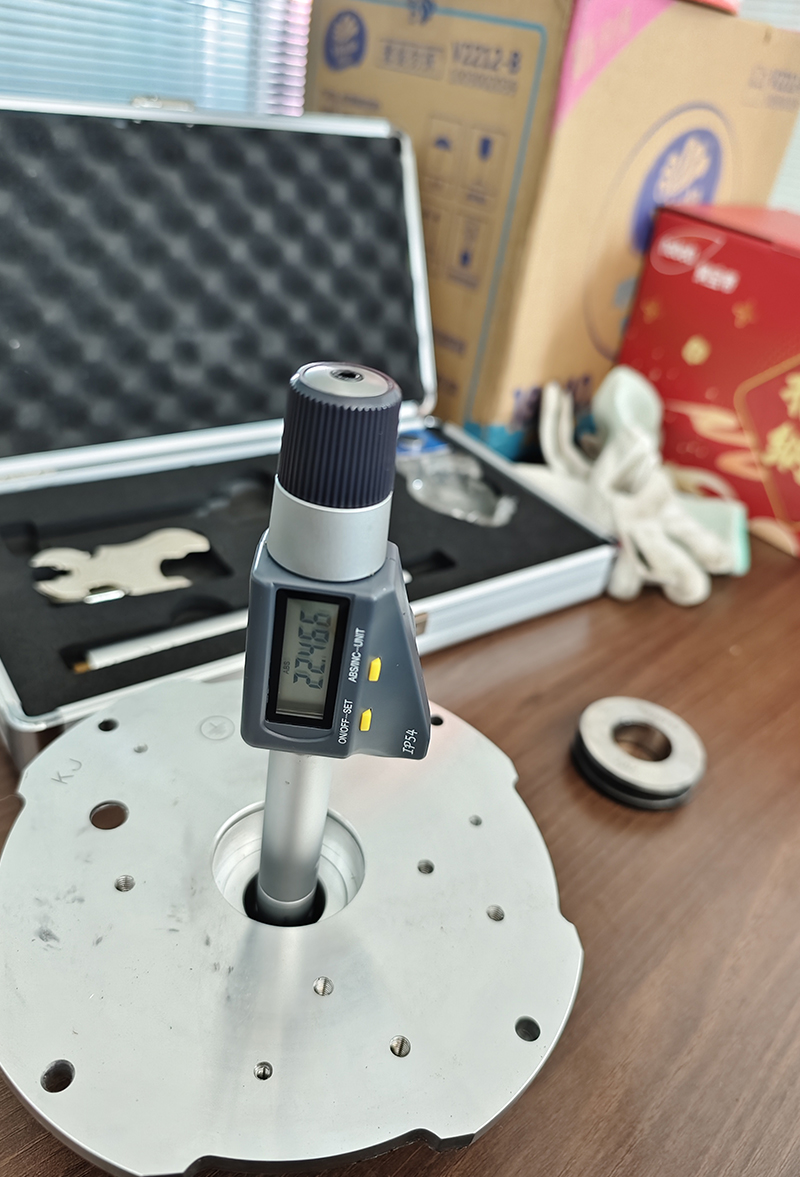
Motoronderdelen (achterbehuizing) Inspectie van inkomend materiaal
1. Inspectiedoel
Volgens de tekeningvereisten wordt de achterbehuizing van de motor geïnspecteerd zoals ontvangen. De belangrijkste afmetingen worden nauwkeurig gemeten en gecontroleerd om de stabiliteit na installatie te garanderen.
2. Inspectieapparatuur
Er wordt gebruik gemaakt van een interne micrometer (model: ES-1). Deze apparatuur is voorafgaand aan de inspectie gekalibreerd om ervoor te zorgen dat de meetnauwkeurigheid voldoet aan de inspectievereisten.
3. Inspectieproces
Uiterlijkinspectie: Er wordt een voorlopige inspectie van de achterste behuizing van de motor uitgevoerd om te bevestigen dat er geen zichtbare oppervlaktedefecten zijn, zoals scheuren, gaatjes of vervorming, en dat er geen cosmetische problemen zijn die de daaropvolgende maatmetingen of de montage van de motor zouden beïnvloeden.
Dimensionale meting
Plaats de achterbehuizing van de motor veilig op een schone, vlakke inspectiewerkbank om beweging of schudden tijdens het meetproces te voorkomen.
Volgens de maatvereisten aangegeven op de tekening wordt een interne micrometer gebruikt om de sleutelafmetingen van de achterbehuizing te meten, inclusief de binnendiameter, gatdiameter en sleufbreedte. Wanneer u bijvoorbeeld een specifieke binnendiameter meet, steekt u de binnenmicrometer langzaam in het gat en draait u deze voorzichtig rond om volledig contact en een juiste positionering van de meetpunt te garanderen. Nadat de meting is gestabiliseerd, leest u de gegevens en noteert u deze. Deze keer toont de meting van de binnendiameter 26,071 mm (voorbeeldgegevens; werkelijke metingen moeten in detail worden vastgelegd op basis van specifieke omstandigheden).
Voer voor elke kritische dimensie ten minste drie metingen uit op verschillende locaties om meetfouten tot een minimum te beperken. Noteer na elke meting zorgvuldig de meetgegevens.
4. Inspectieresultaten
Afmetingsvergelijking: Vergelijk de gemeten afmetingen met de afmetingen gespecificeerd in de tekening en bereken de maatafwijking. Na inspectie liggen de afwijkingen voor elke kritische afmeting binnen het tolerantiebereik van minder dan 2 mm, wat voldoet aan de tekeningeisen.
Algemene conclusie: Gebaseerd op de visuele inspectie en maatmetingen van de achterbehuizing van de motor, voldoet deze partij binnenkomende materialen voor de achterbehuizing van de motor aan de eisen voor maatnauwkeurigheid en kan de operationele stabiliteit van de motor na installatie worden gegarandeerd. Deze partij binnenkomende materialen voor de achterbehuizing van de motor is als gekwalificeerd beschouwd.
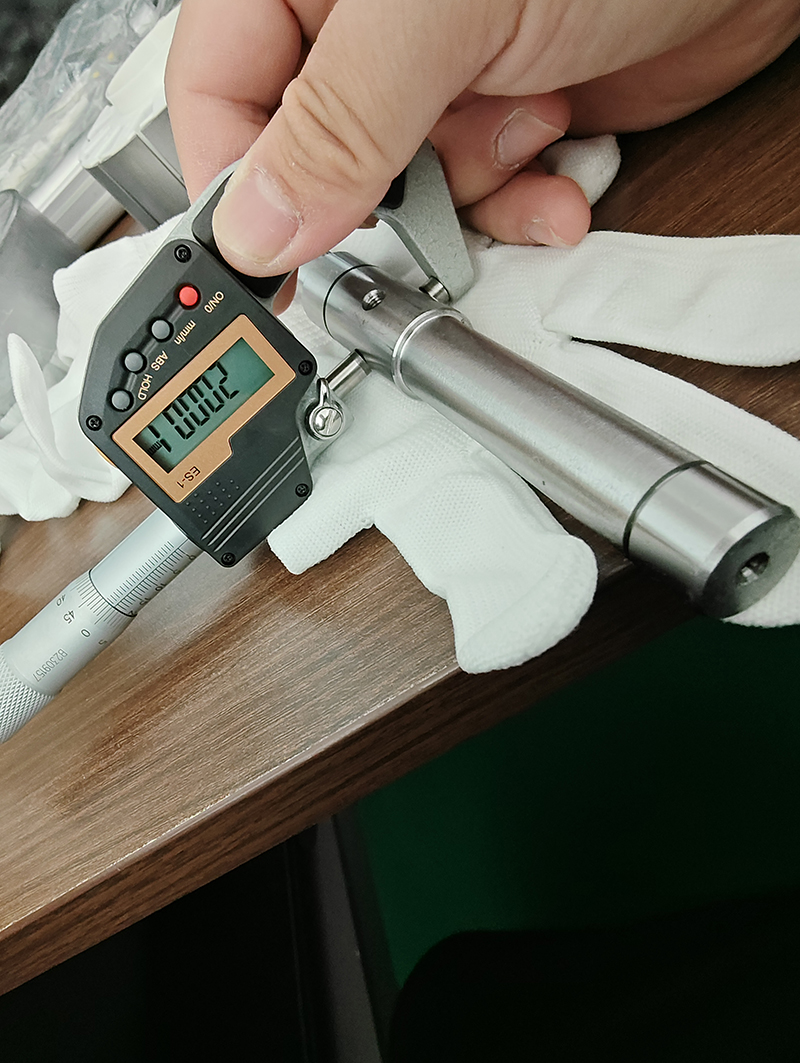
Motoras inkomend materiaal QC bemonstering inspectierapport
1. Inspectiedoel
Binnenkomende motorassen worden bemonsterd voor inspectie. De belangrijkste afmetingen (lagerpositie en lengte) worden gemeten om ervoor te zorgen dat de toleranties voldoen aan de normen (lagerpositie ≤ 0,003 mm, lengte ≤ 0,3 mm) om een stabiele werking van de motor te garanderen. Omdat de motoras een kerncomponent is, heeft de maatnauwkeurigheid een aanzienlijke invloed op de prestaties.
2. Inspectieapparatuur
Gekalibreerde buitenmicrometers en schuifmaten worden gebruikt voor nauwkeurige meting van de asafmetingen. De nauwkeurigheid van de apparatuur voldoet aan de inspectie-eisen.
3. Inspectieproces
Bemonsteringsselectie: Selecteer willekeurig monsters uit de binnenkomende partij motorassen volgens [specifieke bemonsteringsregels, zoals GB2828] om de representativiteit te garanderen.
Afmeting Meting
Afmetingen lagerpositie: Gebruik een buitenmicrometer om voorzichtig op de installatielocatie van het motoraslager te passen. Meet meerdere delen van de motoras, noteer de gegevens, bereken de toleranties en controleer op toleranties van ≤ 0,003 mm.
Lengte: Gebruik een schuifmaat om de lengte van de motoras aan beide uiteinden en in het midden te meten, waarbij u het gemiddelde van de waarden neemt en bepaalt of de fout ≤ 0,3 mm is.
Gegevensregistratie en analyse: registreer de meetgegevens in detail, vergelijk deze met het standaardfoutbereik en analyseer de dimensionale conformiteit van het monster.
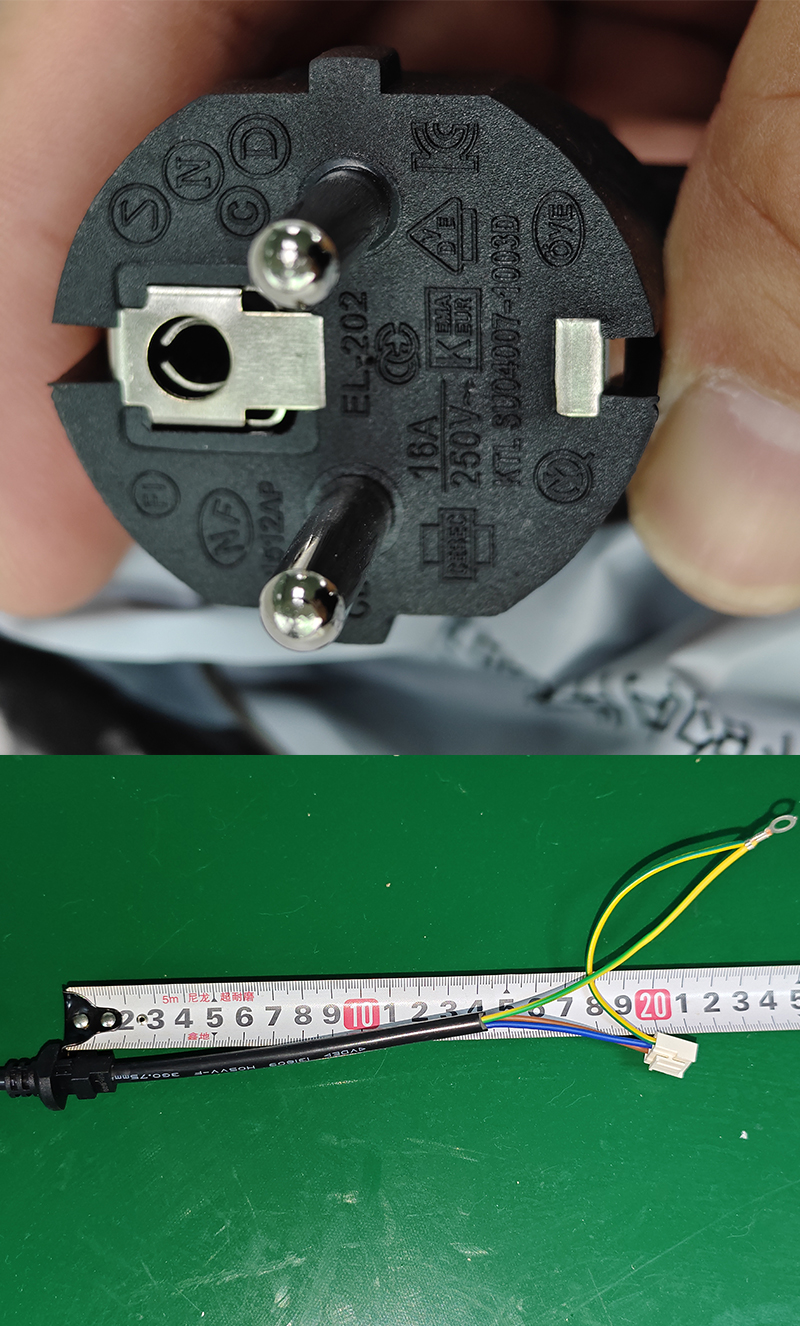
Netsnoer Inspectierapport inkomend materiaal
1. Inspectiedoel
Binnenkomende netsnoeren worden grondig geïnspecteerd, waarbij de afmetingen (snoerlengte, diameter en dikte van de mantel) en de gedrukte inhoud (snoer en stekker) worden behandeld om ervoor te zorgen dat het model voldoet aan de veiligheidsvoorschriften en voldoet aan de veiligheidscertificeringsvereisten van de lokale markt van de klant, waardoor productconformiteit en kwaliteit worden gegarandeerd.
2. Inspectieapparatuur
Voor nauwkeurige maatmetingen worden een gekalibreerde liniaal en schuifmaat (digitaal display) gebruikt. Visuele inspectie van gedrukte inhoud wordt ondersteund door een standaard lichtbron en veiligheidsdocumentatie.
3. Inspectieproces
(I) Afmetingsmeting
Snoerlengte: Plaats een liniaal langs de as van het netsnoer en meet de effectieve lengte van het snoer. Registreer de gegevens en controleer of deze consistent zijn met de ontworpen waarde.
Snoerdiameter: Gebruik een schuifmaat om de diameter van het snoer op verschillende locaties te meten. Gemiddelde de gemeten waarden meerdere keren om te bepalen of het snoer aan de specificatietoleranties voldoet.
Schaaldikte: Druk de remklauw voorzichtig tegen het buitenoppervlak van het snoer om de dikte te meten en te berekenen om naleving van de isolatie- en veiligheidsvoorschriften te garanderen.
(2) Drukinspectie
Lijnen afdrukken: Inspecteer bij voldoende licht visueel het modelnummer, de specificaties en andere informatie die op het oppervlak van de lijn is afgedrukt om naleving van de veiligheidsvoorschriften te verifiëren. Controleer de duidelijkheid en volledigheid van de afdruk.
Stekker afdrukken: let op het modelnummer, de certificeringsmarkeringen en andere informatie die op het stekkeroppervlak is afgedrukt. Bevestig op basis van de veiligheidsdocumentatie de naleving van de model- en markeringsspecificaties die zijn gespecificeerd door de veiligheidscertificering van de lokale markt van de klant.
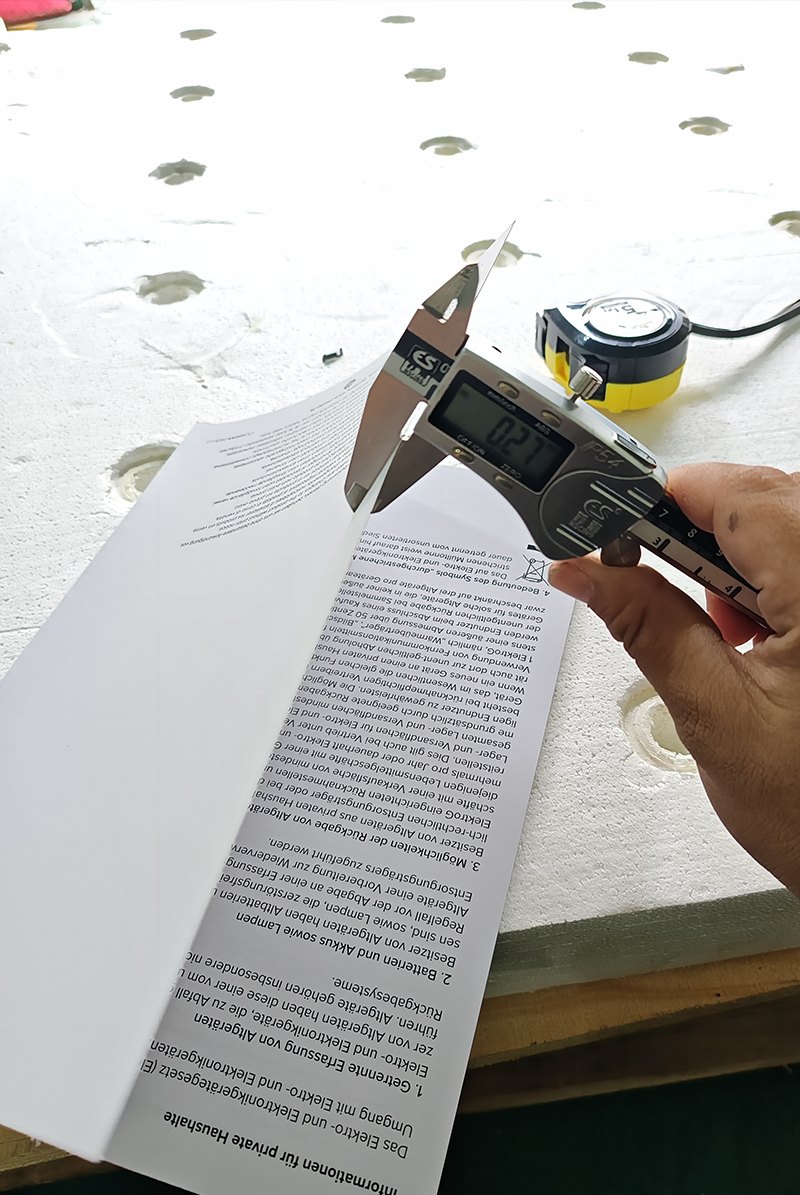
Handleiding inkomend materiaalinspectie
Testitems en resultaten
(1) Foutdetectie bij het afdrukken van inhoud
De inhoud van de handleiding werd pagina voor pagina en paragraaf voor paragraaf gecontroleerd. Er zijn geen spelfouten, zinslogicafouten, informatieweglatingen en andere drukfouten gevonden. De inhoud was accuraat en volledig.
(2) Detectie van helderheid van inhoud
Door te observeren onder natuurlijk licht en hulplichtbronnen werden de tekst en patronen van de handleiding duidelijk afgedrukt, werd de inkt gelijkmatig verdeeld en waren er geen vervaging, nevenbeelden, vervaging en andere problemen die het lezen beïnvloeden, waardoor aan de normale leesvereisten werd voldaan.
(3) Materiaaldetectie
Met behulp van [specifieke materiaalidentificatiemethoden, zoals verbrandingsmethode, detectie van componentanalyse-instrumenten, enz., die moeten worden gecombineerd met werkelijke omstandigheden], werd het in de handleiding gebruikte papiermateriaal getest om te bevestigen dat het materiaal consistent is met de [door de klant vereiste materiaalnaam] die door de klant wordt vereist, en dat de fysieke eigenschappen van het papier, zoals dikte en taaiheid, aan de normen voldoen. De papierdikte werd gemeten met een schuifmaat [specifieke meetgegevens, zoals deze meting toont 0,27 mm, gecombineerd met klantvereisten om te bepalen of het aan de norm voldoet], wat binnen het door de klant vereiste materiaalparameterbereik ligt.
(4) Dimensionale inspectie: Gebruik schuifmaten, meetlinten of ander gereedschap om de afmetingen van de handleiding te meten, inclusief lengte, breedte en dikte. Vergelijk na de meting de afmetingen van elke zijde van de handleiding (specifieke meetgegevens) met de door de klant vereiste afmetingen (door de klant vereiste afmetingen). Als de afwijkingen binnen de toegestane toleranties vallen, worden de afmetingen als acceptabel beschouwd.
Inkomend materiaalinspectierapport voor complete structurele machinecomponenten
1. Inspectiedoel
Inspectie van binnenkomend materiaal wordt uitgevoerd op andere structurele componenten van de complete machine (zoals bovenste en onderste motorconnectoren, muurventilatorbeugels, enz.). Afmetingen worden gemeten volgens de tekeningen en maatfouten worden gecontroleerd (maximale maatfout ≤ 2,5 mm, minimale maatfout ≤ 1 mm) om een juiste installatie van de complete machine te garanderen en de duurzaamheid van het product te verbeteren.
2. Inspectieapparatuur
Gebruik gekalibreerde linialen en schuifmaten (zoals digitale schuifmaten) om ervoor te zorgen dat de meetnauwkeurigheid voldoet aan de inspectievereisten.
3. Inspectieproces
Voorafgaande inspectie van het uiterlijk: Inspecteer het oppervlak van de componenten om de afwezigheid van vervorming, scheuren, bramen en andere cosmetische defecten te bevestigen die de montage en prestaties kunnen beïnvloeden.
Afmetingsmeting: Gebruik, op basis van de tekeningen, een liniaal en een schuifmaat om elke afmeting (minstens drie keer) van de motorconnectoren, muurventilatorbeugels en andere componenten meerdere keren op verschillende locaties te meten, waarbij de gegevens worden vastgelegd. Meet bijvoorbeeld voor de motorconnectoren de buisdiameter en de afmetingen van de aansluitlippen; voor de muurventilatorbeugels meet u de framelengte en de afstand van de montagegaten.
Foutbepaling: Vergelijk de gemeten afmetingen met de tekeningvereisten om te bepalen of de fout het bereik overschrijdt (grootste afmetingsfout ≤ 2,5 mm, kleinste afmetingsfout ≤ 1 mm).
Inkomende inspectie van muurventilatorbeugels
Inspectie van de bovenste en onderste motorconnectoren
Complete machinecomponenten (inspectie van gaasdeksels)


